Сегмент уличных гидротермальных комплексов (банных чанов и купелей) активно развивается, и значительную долю этого рынка занимают небольшие производственные предприятия. Для выпуска качественной продукции не обязательно располагать промышленными площадями — достаточно грамотно выстроить технологический процесс и правильно подобрать материалы.
Ниже рассмотрены основные аспекты произволдства: выбор форм, методы сварки металлов и пластиков, расчет ребер жесткости и правила обшивки готовых изделий деревом.
Изготовление круглого чана (в форме правильного цилиндра или полусферы) требует применения электромеханических трехвалковых вальцов, способных прокатать нержавеющую сталь толщиной 2–3 мм. Стоимость такого оборудования довольно высока, а заказ вальцовки на стороннем предприятии усложняет производственную логистику.

По этой причине многие производители делают выбор в пользу граненых конструкций — чанов в форме усеченной пирамиды (на 6 или 8 граней). Технология сборки в этом случае значительно упрощается. Листы пищевой нержавеющей стали AISI 304 раскраиваются на лазерном станке (в виде трапеций и многоугольного дна), после чего конструкция собирается встык без использования гибочного оборудования.
- Днище: сталь AISI 304 толщиной 3 мм (принимает на себя гидростатическое давление массы воды и прямое температурное воздействие от огня).
- Боковые грани: сталь AISI 304 толщиной 2 мм.
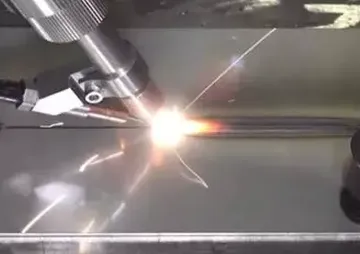
- Оборудование для сварки: Традиционно применяется аргонодуговая сварка (TIG) с поддувом газа для защиты обратного валика шва от окисления. Однако сейчас на произволдствах активно внедряется ручная лазерная сварка. Она позволяет увеличить скорость работ в 3–5 раз, формирует гладкий шов без пористости и сводит к минимуму риск температурной деформации тонкого металла. Единственное требование лазерной сварки — идеальная подгонка граней с минимальными зазорами.
- Расходные материалы: присадочный пруток ER308L (или автоматическая подача проволоки при лазерной сварке), абразивы для шлифовки и сатинирования, а также травильная паста для восстановления оксидной пленки в зоне термического влияния.
Бесшовные пластиковые купели с литыми сиденьями производятся методами ротоформовки или вакуумной формовки. Это крупносерийные промышленные технологии, требующие изготовления дорогостоящих матриц и применения станков стоимостью в миллионы рублей.

Для мелкосерийного и штучного производства стандартом является сварка чаш из листового экструдированного полипропилена (ПП). Основным рабочим инструментом здесь выступает ручной шнековый экструдер. Он расплавляет полипропиленовый пруток и подает однородную полимерную массу в зону стыка. Прочность такого экструзионного шва достигает 85–95% от прочности монолитного листа.
Если круглая пластиковая купель отлично держит давление за счет формы цилиндра (достаточно использовать лист толщиной 8 мм), то плоские стенки прямоугольных емкостей подвергаются колоссальной распирающей нагрузке.
1. Компактные купели (до 1–1,2 метра):
Используется листовой полипропилен толщиной 8 мм. Для предотвращения деформации по верхнему краю приваривается «отбортовка» — горизонтальная полка из пластика шириной 5–10 см, которая работает как верхнее ребро жесткости. На внешней стороне стенки могут привариваться 1–2 вертикальных пластиковых ребра.
2. Средние купели (от 1,5 до 2,5 метров):
При объеме воды от 2 до 4 тонн стенки без усиления неизбежно выгнет наружу. Использование стального каркаса вокруг пластиковой чаши на практике применяется редко — сочетание металла и пластика в таких конструкциях нелогично из-за разницы их коэффициентов термического расширения, а также риска коррозии металла под обшивкой. Вместо этого технологи применяют вварку наружных пластиковых ребер жесткости. Полосы полипропилена толщиной 10–15 мм и шириной 50–100 мм привариваются экструдером торцом к внешним стенкам купели с шагом 40–60 см (образуя вертикальные стойки и горизонтальные пояса). Такая цельнопластиковая конструкция получается монолитной и абсолютно не подверженной разрушению от влаги.
3. Крупногабаритные купели и бассейны (свыше 3 метров):
Масштабные резервуары конструируются преимущественно для заглубления в грунт. Пластиковая чаша в этом случае выполняет роль герметичной гидроизоляции и внутренней отделки, а несущей конструкцией выступает бетон. Технология монтажа: чаша устанавливается на железобетонную плиту в котловане и жестко распирается изнутри деревянным каркасом (чтобы стенки не вдавило внутрь). После этого зазор между грунтом и пластиком поэтапно заливается бетоном (или засыпается сухой пескоцементной смесью) с одновременным наполнением купели водой для выравнивания давления. Застывший армопояс полностью фиксирует геометрию бортов.
Дерево остается важнейшим элементом уличных спа-комплексов. В чанах из него изготавливают внутренние сиденья и подножные решетки, а купели обшивают снаружи для эстетики и теплоизоляции.

Используемые породы:
Обычная сосна или ель в условиях постоянной влажности и перепадов температур быстро разрушаются. Производители используют лиственницу (при контакте с водой ее плотность увеличивается), кедр или термомодифицированную древесину (термоясень или термососну). Термодерево проходит обработку в высокотемпературных печах, после чего теряет способность впитывать влагу и становится невосприимчивым к биологическому разрушению.
- Использование нержавеющего крепежа: Применяются исключительно болты и саморезы из нержавеющей стали (А2 или А4). Оцинкованный крепеж во влажной среде быстро корродирует, оставляя на древесине трудновыводимые темные подтеки.
- Вентиляционный зазор: Элементы внешней деревянной обшивки не крепятся вплотную к стенкам чана или купели. Оставляется технологический зазор (1–2 см) для циркуляции воздуха. Отсутствие вентиляции приводит к скоплению конденсата и образованию плесени на внутренней стороне досок.
- Защитная пропитка: Древесина на открытом воздухе нуждается в защите от ультрафиолета и влаги. Все деревянные элементы пропитываются специальными террасными маслами или натуральным льняным маслом. Использование строительных лаков недопустимо — из-за температурных расширений лаковое покрытие быстро трескается и отслаивается.
Организация производства гидротермального оборудования требует строгого соблюдения технологий обработки материалов. Долговечность, надежность сварных швов и геометрия готового изделия напрямую зависят от качества используемого сырья. Небольшие цеха и крупные предприятия всегда могут подобрать специализированых сертифицированный листовой прокат в компании «ЛИСТПРОМ». Пищевая нержавеющая сталь AISI 304 для чанов и экструдированный полипропилен для купелей представлены в полном сортаменте, необходимом для создания надежных и современных конструкций.
Поставки материалов для вашего производства
В компании «ЛИСТПРОМ» вы найдете всё необходимое для изготовления качественных банных чанов и купелей по ценам производителя.
Каталог листовых пластиков и листового железаПараметры изделия
Спецификация и чертеж развертки
Нержавеющая сталь AISI 304
Размер листа: 1250 х 2500 мм (3.125 м²)