Адлер
Архангельск
Астрахань
Барнаул
Белгород
Брянск
Владивосток
Волгоград
Воронеж
Екатеринбург
Железноводск
Ижевск
Иркутск
Йошкар-Ола
Казань
Калининград
Кемерево
Киров
Кострома
Краснодар
Красноярск
Магнитогорск
Москва
Мурманск
Нефтеюганск
Нижневартовск
Нижний Новгород
Новокузнецк
Новосибирск
Новый Уренгой
Ноябрьск
Омск
Оренбург
Пенза
Подольск
Пятигорск
Ростов-на-Дону
Рязань
Салехард
Самара
Санкт-Петербург
Саранск
Саратов
Севастополь
Симферополь
Сургут
Таганрог
Тобольск
Тольятти
Томск
Уральск
Чирчик
Актау
Актобе
Костанай
Нур-Султан
Караганда
Алматы
Усть-Каменогорск
Шымкент
Минск
Гомель
Могилев
Витебск
Бухара
Ташкент
Самарканд
Гродно
Тула
Тюмень
Ульяновск
Уфа
Хабаровск
Ханты-Мансийск
Чебоксары
Челябинск
Череповец
Чита
Ярославль
ЛИСТПРОМ
Поставляем листовой и трубный металлопрокат со склада по всей России и странам СНГ
Екатеринбург
+7 (343) 288 - 38 - 32
info@list-prom.com
Заказать звонок
620016, Россия
Свердловская обл.
г. Екатеринбург
ул. Краснолесья, 12а
офис 630
Листпром https://list-prom.com/listpromlogo.png
ул. Краснолесья, 12а, офис 630 620016 Екатеринбург,
+7 343 288-38-32, info@list-prom.com

Компания
  • О компании
  • Партнеры
  • Сотрудники
  • Вакансии
  • Фотогалерея
  • Реквизиты
Каталог
  • Лист нержавеющий
    Лист нержавеющий
    • Лист нержавеющий 12Х18Н10Т
    • Лист нержавеющий 5 мм
    • Лист нержавеющий AISI 304
  • Лист стальной
    Лист стальной
    • Лист стальной 2 мм
    • Лист стальной 3 мм
    • Лист стальной 5 мм
    • Броневая сталь С500
  • Труба нержавеющая
    Труба нержавеющая
    • Труба нержавеющая бесшовная
    • Труба нержавеющая 25 мм
    • Труба нержавеющая 50 мм
  • Труба стальная
    Труба стальная
    • Труба стальная 09Г2С
    • Труба толстостенная
    • Труба стальная бесшовная
  • Листовой прокат цветных металлов
    Листовой прокат цветных металлов
    • Лист медный М1
    • Лист латунный Л63
    • Лист алюминиевый
  • Обечайки
    Обечайки
    • Цилиндрические стальные
    • Изготовление обечаек
  • Трубопроводная арматура
    Трубопроводная арматура
    • Отводы
    • Переходы
    • Тройники
    • Фланцы
  • Листовой пластик
    Листовой пластик
    • Лист ПВД
    • Лист ПВХ
    • Лист ПНД
    • Лист ПП
  • Трубы в изоляции
    Трубы в изоляции
    • ПЭПк-2 – двухслойное покрытие
    • ПЭПк-3 – трехслойное покрытие
    • Труба в изоляции ГОСТ 9.602-2016
    • Покрытие экструдированный полиэтилен
Услуги
  • Ультразвуковой контроль (УЗК)
  • Гидроабразивная резка (ГАР)
  • Вальцовка, гибка листов
Информация
  • Марочник сталей
  • Нормативные документы (ГОСТ, ТУ)
  • Образцы сертификатов
  • Руководства
Контакты
    ЛИСТПРОМ
    Компания
    • О компании
    • Партнеры
    • Сотрудники
    • Вакансии
    • Фотогалерея
    • Реквизиты
    Каталог
    • Лист нержавеющий
      Лист нержавеющий
      • Лист нержавеющий 12Х18Н10Т
      • Лист нержавеющий 5 мм
      • Лист нержавеющий AISI 304
    • Лист стальной
      Лист стальной
      • Лист стальной 2 мм
      • Лист стальной 3 мм
      • Лист стальной 5 мм
      • Броневая сталь С500
    • Труба нержавеющая
      Труба нержавеющая
      • Труба нержавеющая бесшовная
      • Труба нержавеющая 25 мм
      • Труба нержавеющая 50 мм
    • Труба стальная
      Труба стальная
      • Труба стальная 09Г2С
      • Труба толстостенная
      • Труба стальная бесшовная
    • Листовой прокат цветных металлов
      Листовой прокат цветных металлов
      • Лист медный М1
      • Лист латунный Л63
      • Лист алюминиевый
    • Обечайки
      Обечайки
      • Цилиндрические стальные
      • Изготовление обечаек
    • Трубопроводная арматура
      Трубопроводная арматура
      • Отводы
      • Переходы
      • Тройники
      • Фланцы
    • Листовой пластик
      Листовой пластик
      • Лист ПВД
      • Лист ПВХ
      • Лист ПНД
      • Лист ПП
    • Трубы в изоляции
      Трубы в изоляции
      • ПЭПк-2 – двухслойное покрытие
      • ПЭПк-3 – трехслойное покрытие
      • Труба в изоляции ГОСТ 9.602-2016
      • Покрытие экструдированный полиэтилен
    Услуги
    • Ультразвуковой контроль (УЗК)
    • Гидроабразивная резка (ГАР)
    • Вальцовка, гибка листов
    Информация
    • Марочник сталей
    • Нормативные документы (ГОСТ, ТУ)
    • Образцы сертификатов
    • Руководства
    Контакты
      ЛИСТПРОМ
      0
      • Компания
        • Назад
        • Компания
        • О компании
        • Партнеры
        • Сотрудники
        • Вакансии
        • Фотогалерея
        • Реквизиты
      • Каталог
        • Назад
        • Каталог
        • Лист нержавеющий
          • Назад
          • Лист нержавеющий
          • Лист нержавеющий 12Х18Н10Т
          • Лист нержавеющий 2 мм
          • Лист нержавеющий AISI 304
        • Лист стальной
          • Назад
          • Лист стальной
          • Лист стальной 2 мм
          • Лист стальной 3 мм
          • Лист стальной 5 мм
          • Броневая сталь С500
        • Труба нержавеющая
          • Назад
          • Труба нержавеющая
          • Труба нержавеющая бесшовная
          • Труба нержавеющая 25 мм
          • Труба нержавеющая 50 мм
        • Труба стальная
          • Назад
          • Труба стальная
          • Труба стальная 09Г2С
          • Труба толстостенная
          • Труба стальная бесшовная
        • Листовой прокат цветных металлов
          • Назад
          • Листовой прокат цветных металлов
          • Лист медный М1
          • Лист латунный Л63
          • Лист алюминиевый
        • Обечайки
        • Трубопроводная арматура
          • Назад
          • Трубопроводная арматура
          • Отводы
          • Переходы
          • Тройники
          • Фланцы
        • Листовой пластик
          • Назад
          • Листовой пластик
          • Лист ПВД
          • Лист ПВХ
          • Лист ПНД
          • Лист ПП
        • Трубы в изоляции
          • Назад
          • Трубы в изоляции
          • ПЭПк-2 – двухслойное покрытие
          • ПЭПк-3 – трехслойное покрытие
          • Труба в изоляции ГОСТ 9.602-2016
          • Покрытие экструдированный полиэтилен
      • Услуги
        • Назад
        • Услуги
        • Ультразвуковой контроль (УЗК)
        • Гидроабразивная резка (ГАР)
        • Вальцовка, гибка листов
      • Информация
        • Назад
        • Информация
        • Марочник сталей
        • Нормативные документы (ГОСТ, ТУ)
        • Образцы сертификатов
        • Руководства
      • Контакты
      • Корзина0
      • +7 (343) 288 - 38 - 32
      620016, Россия
      Свердловская обл.
      г. Екатеринбург
      ул. Краснолесья, 12а
      офис 630
      Листпром https://list-prom.com/listpromlogo.png
      ул. Краснолесья, 12а, офис 630 620016 Екатеринбург,
      +7 343 288-38-32, info@list-prom.com

      info@list-prom.com
      • Главная
      • Информация
      • Статьи
      • Фрезеровка и раскрой листового ПНД, полипропилена и СВМПЭ на станках с ЧПУ

      Фрезеровка и раскрой листового ПНД, полипропилена и СВМПЭ на станках с ЧПУ

      Фрезеровка и раскрой листового ПНД, полипропилена и СВМПЭ на станках с ЧПУ

      Режимы фрезеровки и раскроя листового ПНД, полипропилена и СВМПЭ PE-1000 на ЧПУ: выбор однозаходных фрез O-Flute, таблица подач, борьба с ворсом и короблением.

      Практическое руководство для технологов, программистов CAM и операторов портальных фрезерных станков по выбору однозаходных фрез, расчету подачи на зуб, отводу тепла через стружку и фиксации полимерных листов на вакуумном столе без коробления.
      МЕХОБРАБОТКА ЧПУ 2026

      Автоматизированный раскрой пластика на ЧПУ и контурное пазование полимерных плит лежат в основе современного производства гальванических ванн, септиков, вентиляционных фланцев, обвалочных столов из PE-500 и конвейерных направляющих из СВМПЭ. Однако оператор, который запускает раскрой ПНД листа или полипропилена на тех же режимах и тем же инструментом, что использовались для фанеры, МДФ или алюминиевого проката, уже через 30 секунд получает наплавленную на фрезу пластиковую «шубу», запаянный паз и поломку дорогостоящего инструмена.

      Причина кроется в низкой теплопроводности полиолефинов и невысокой температуре размягчения по Вика. В этом технологическом руководстве мы детально разберем, как выполняется чистовая фрезеровка ПНД, фрезеровка полипропилена и высокомолекулярного СВМПЭ PE-1000, какая фреза для ЧПУ по пластику исключает налипание расплава и какие таблицы подач обеспечивают зеркальную кромку реза.

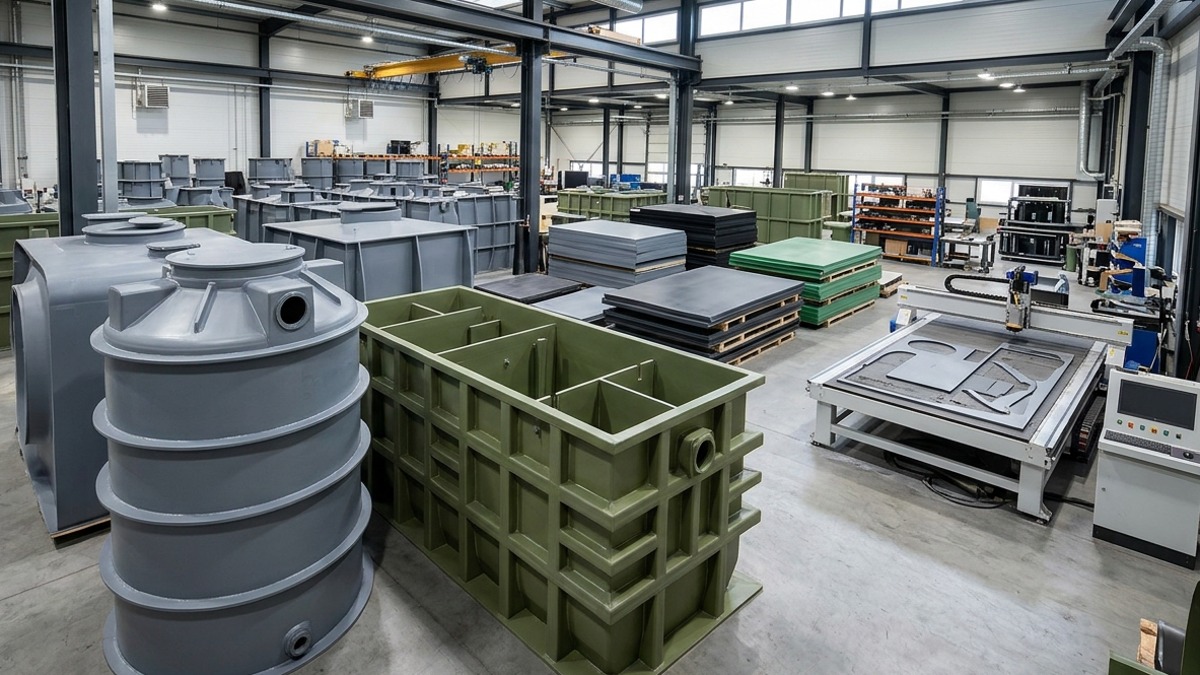
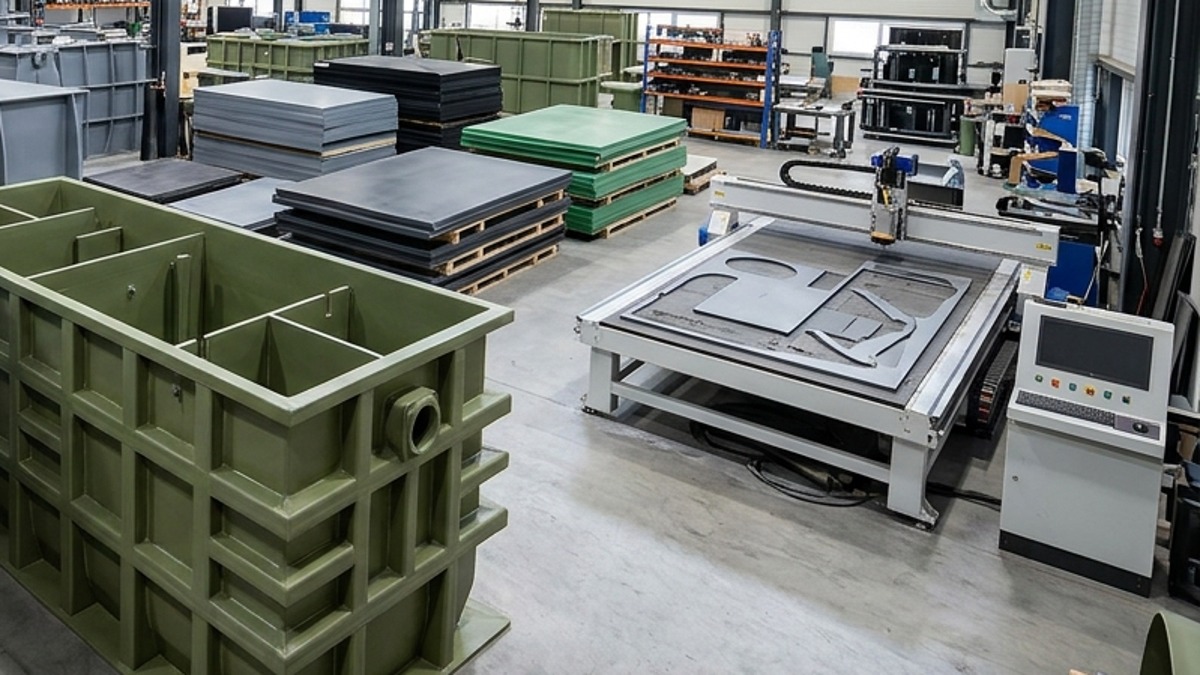
      Раскрой листового ПНД и полипропилена на портальном фрезерном станке с ЧПУ
      Заготовительный участок раскроя листового полипропилена и ПНД на широкоформатном портальном фрезерном станке с ЧПУ
      1. Физика резания термопластов и почему плавится стружка при фрезеровке ПНД

      Когда выполняется фрезеровка пластика на ЧПУ и серийная фрезеровка листового пластика (включая высокоточную операцию, когда ведется обработка ПНД на ЧПУ), распределение тепла в зоне резания кардинально отличается от металлообработки. Сталь или алюминий обладают высокой теплопроводностью и легко рассеивают температуру по телу заготовки. Напротив, конструкционный лист ПНД и листовой полипропилен являются природными теплоизоляторами (коэффициент теплопроводности составляет всего 0,22–0,42 Вт/(м·К) — в 500 раз ниже алюминия).

      Поскольку тепло не уходит в стенки листа, 95% тепловой энергии трения должно мгновенно эвакуироваться из зоны реза вместе со срезаемой стружкой. Если оператор выставляет слишком высокие обороты шпинделя (например, 24 000 об/мин) при медленной рабочей подаче (1000–1500 мм/мин), режущая кромка перестает срезать толстую стружку и начинает тереть пластик в мелкую пыль. Температура в точке контакта мгновенно превышает порог размягчения (90–125 °C для полиэтилена и 140–150 °C для ПП), и расплавленная масса намертво приваривается к канавке фрезы.

      Золотое правило мехобработки ПНД и полипропилена. Качественная фрезеровка ПНД пластика и полипропилена всегда строится на формировании крупной, непрерывной («толстой») спиральной стружки. Стружка после выхода из-под фрезы должна быть теплой, а сама фреза и обработанный торец детали — холодными на ощупь. Если стружка превращается в пух или плавится в комок — необходимо увеличить скорость подачи или снизить обороты шпинделя.
      2. Подбор инструмента — однозаходная фреза для пластика, ПНД и полипропилена

      Категорически запрещено использовать для вязких термопластов двух-, трех- и четырехзаходные фрезы по металлу или прямые пазовые фрезы по дереву. У многозаходного инструмента малый объем стружечной канавки, из-за чего мягкая полимерная лента заклинивает между зубьями уже на первой секунде врезания.

      Однозаходная спиральная фреза для ЧПУ по пластику с полированной канавкой

      Единственный профессиональный стандарт, когда требуется фреза для ПНД или специализированная фреза для полипропилена, — это твердосплавная спиральная однозаходная фреза для пластика с геометрией канавки O-Flute (Single Flute). Ее конструктивные преимущества определяют чистоту поверхности:

      • Один режущий зуб и увеличенное окно выброса: за один оборот шпинделя осуществляется только один рез, а глубокая серповидная канавка занимает более 60% сечения инструмента, свободно пропуская объемную сливную стружку.
      • Зеркальная алмазная полировка канавки: профессиональные фрезы для ЧПУ по пластику проходят финишную полировку внутренней спирали до шероховатости Ra ≤ 0,05 мкм. Это снижает коэффициент трения сходящей полимерной ленты и предотвращает налипание разогретого материала без жидких СОЖ.
      • Бритвенно-острый положительный передний угол: в отличие от фрез по стали (имеющих притупленную фаску для прочности), фрезы для полипропилена и фрезы для ПНД затачиваются под острым углом резания (25–30°), чтобы подрезать вязкие полимерные волокна без их вытягивания и сминания.
      Однозаходная фреза для ЧПУ по пластику при обработке листового полиэтилена и СВМПЭ
      Работа однозаходной твердосплавной фрезы с полированной канавкой O-Flute — формирование непрерывной спиральной стружки без оплавления кромки

      Выбор направления выброса стружки Up-Cut против Down-Cut

      Подбирая инструмент на раскрой листового полипропилена или полиэтилена, технолог выбирает направление спирали:

      Для плит толщиной от 8 до 50 мм (Выброс стружки вверх (Up-Cut))

      Базовая однозаходная фреза для полипропилена и ПНД с правым вращением и выбросом стружки вверх. Мгновенно эвакуирует горячую стружку из глубоких глухих пазов и сквозных резов, исключая повторное перемалывание.

      Для тонких листов от 1 до 6 мм (Выброс стружки вниз (Down-Cut))

      Спираль давит стружку и сам лист вниз к жертвенному столу. Незаменима при раскрое тонких листов ПНД и ПП, которые обычная фреза отрывает от вакуумного прижима и поднимает вверх по хвостовику.

      Для снятия фасок и бутербродов (Прямая / Компрессионная)

      Комбинированные и конические гравировальные фрезы (с углом 60° и 90°) применяются для одновременного снятия сварочных фасок под экструзионную сварку по DVS 2207.

      3. Табличные режимы резания полипропилена, ПНД и СВМПЭ PE-1000

      Чтобы корректно настроить режимы резания полипропилена и режимы резания полиэтилена под конкретный диаметр инструмента, программист CAM отталкивается от целевой подачи на зуб (Fz). Для однозаходной фрезы (z = 1) формула рабочей подачи предельно проста:

      // Расчет минутной скорости подачи стола ЧПУ для однозаходной фрезы (z = 1)
      Vf = n · z · Fz
      // Где Vf — скорость подачи (мм/мин), n — частота вращения шпинделя (об/мин),
      // z = 1 (число зубьев), Fz — подача на зуб (от 0,10 до 0,35 мм/зуб в зависимости от Ø фрезы).
      Пример для фрезы Ø 6 мм по ПНД: n = 16 000 об/мин · 1 · 0,20 мм = 3 200 мм/мин

      Ниже приведена проверенная заводская матрица режимов для портальных роутеров с жесткой станиной, обеспечивающая чистый раскрой полипропилена, ПНД и сверхвысокомолекулярного полиэтилена.

      Диаметр однозаходной фрезы Обрабатываемый материал Обороты шпинделя (n), об/мин Скорость подачи (Vf), мм/мин Подача на зуб (Fz), мм/зуб Глубина съема за проход (ap), мм
      Ø 3,175 мм (1/8") ПНД / Полипропилен / СВМПЭ 18 000–20 000 1 800–2 400 0,10–0,12 3,0–4,5 мм
      Ø 6,0 мм ПНД (PE-100 / PE-300) 15 000–16 000 3 000–3 600 0,20–0,22 6,0–10,0 мм
      Ø 6,0 мм Полипропилен (PP-H / PP-B) 14 000–16 000 2 800–3 400 0,18–0,21 6,0–8,0 мм
      Ø 8,0 мм ПНД / Полипропилен / PE-500 13 000–15 000 3 500–4 500 0,25–0,30 8,0–15,0 мм
      Ø 10,0–12,0 мм СВМПЭ PE-1000 / Толстые плиты ПНД 11 000–13 000 3 800–4 800 0,32–0,38 12,0–24,0 мм
      4. Особенности фрезеровки СВМПЭ PE-1000 и борьба с ворсом на кромках

      Высокоточная фрезеровка СВМПЭ (сверхвысокомолекулярного полиэтилена с молекулярной массой 4,5–9,0 млн г/моль, о свойствах которого мы подробно писали в обзоре виды и особенности пластиковых листов PE) имеет свою уникальную специфику. В отличие от стандартного ПНД, даже при сильном нагреве фрезеровка PE-1000 не приводит к переходу полимера в жидкий текучий расплав — материал лишь становится резиноподобным.

      Обработка СВМПЭ на ЧПУ — фрезерованные направляющие скольжения из PE-1000
      Серийная обработка СВМПЭ на ЧПУ — фрезерованные профили скольжения, пазы и цековки под потайной крепеж из плит PE-1000

      Главная проблема, с которой сталкивается обработка СВМПЭ на ЧПУ, — образование нитевидного пластикового заусенца («бахромы» или ворса) на верхней кромке выхода спирали. Чтобы получить идеально чистую деталь без ручной доработки скальпелем, применяют четыре технологических приема:

      • Разделение чернового и чистового прохода со сменой направления: черновая выборка паза выполняется встречным фрезерованием (Conventional Milling) с оставлением припуска 0,3–0,5 мм на сторону, а финальный высокоскоростной чистовой проход — строго попутным фрезерованием (Climb Milling) на всю высоту детали.
      • Применение фрез с поликристаллическим алмазом (PCD) или DLC-покрытием: при серийном выпуске тысяч конвейерных направляющих алмазная режущая кромка сохраняет бритвенную остроту в 20 раз дольше обычного твердого сплава и не тянет волокно.
      • Автоматическое снятие микрофаски на станке: добавление в управляющую программу финального прохода угловым гравером 90° с заглублением 0,5 мм срезает любой остаточный заусенец прямо на столе ЧПУ.
      • Предварительная акклиматизация плит: перед тем как начать фрезерование полипропилена или прессованных плит СВМПЭ, паллету заносят с холодного склада в отапливаемый цех (+20 °C) минимум за 24 часа для выравнивания температурных габаритов.
      5. Технология раскроя листа ПНД и полипропилена без коробления на вакуумном столе

      Когда выполняется фрезеровка листа ПНД или глубокая односторонняя выборка карманов в экструзионном полипропилене, технолог сталкивается с эффектом «банана» — деталь после снятия со станка выгибается дугой. Это происходит из-за высвобождения внутренних поверхностных напряжений, возникающих при каландрировании экструзионного листа на заводе.

      Пять инженерных правил стабильного раскроя листового пластика.
      • Симметричный двусторонний съем при глубокой выборке и черновой обрабоки: если из плиты толщиной 30 мм требуется получить деталь сложного профиля со съемом более 30% массы, сначала снимают 2–3 мм с первой стороны, переворачивают заготовку и ведут основную обработку, уравновешивая поверхностные напряжения.
      • Учет жирной поверхности полиолефинов на вакуумном столе: полиэтилен и полипропилен имеют крайне низкую поверхностную энергию и скользят по гладкому жертвенному МДФ. Чтобы фрезерная резка ПНД не приводила к сдвигу мелких деталей площадью менее 0,15 м², используйте пористые фрикционные коврики (Вилатерм / неопреновую сетку), оставляйте технологические мостики (Tabs высотой 1,5 мм) или применяйте методику «луковой шелухи» (Onion Skin — недорез последнего прохода на 0,2 мм с последующим чистовым проходом малой фрезой).
      • Строго сухое воздушное охлаждение (без масляного тумана!): если раскрой листового ПНД или раскрой листового полипропилена ведется под последующую экструзионную или стыковую сварку емкостей (например, когда собираются гальванические ванны из листового полипропилена), применять эмульсию или масляный туман запрещено. Жировая пленка проникает в микропоры торца и разрушает сварной шов в процессе эксплуатации. Охлаждение фрезы выполняется только струей сухого сжатого воздуха или вихревой трубкой Ранка-Хилша (Cold Air Gun).
      • Интеграция закладных металлических пластин: при изготовлении станочных станин и кондукторов полимерные направляющие монтируются на шлифованные силовые основания — для этих задач в нашем каталоге представлен калиброванный лист нержавеющий.
      • Плавное наклонное врезание (Ramp): никогда не опускайте фрезу вертикально (плунжерно) в толщу ПНД или ПП — задавайте в CAM наклонное врезание под углом 3–5°, чтобы стружка сразу выходила по спирали.
      • Контроль вылета фрезы из цанги ER32 / ER25: свободный вылет инструмента не должен превышать 3,5–4 диаметра рабочей части во избежание вибрации («дробления» стенки реза).
      • Отдельная оснастка только для пластиков: фреза, которая хотя бы один раз прошла по алюминию, МДФ или текстолиту, получает микросколы режущей кромки и начинает ворсить и плавить полиэтилен.
      • Тип инструмента Твердосплавная однозаходная фреза O-Flute с полированной канавкой
      • Режимы для Ø 6 мм Обороты 15 000 об/мин, подача 3 000–3 500 мм/мин (Fz = 0,20 мм/зуб)
      • Охлаждение зоны реза Только сухой сжатый воздух (без масла перед сваркой пластика)
      • Удержание деталей Вакуумный стол + недорез Onion Skin 0,2 мм или мостики для мелких заготовок
      6. Часто задаваемые вопросы о фрезеровке ПНД, полипропилена и СВМПЭ на ЧПУ

      Какая фреза лучше всего подходит для раскроя листового ПНД и полипропилена на ЧПУ?

      Операторы станков с ЧПУ используют твердосплавные однозаходные спиральные фрезы с полированной канавкой типа O-Flute. Один режущий зуб и широкое окно стружкоотвода свободно выбрасывают крупную сливную стружку из зоны реза. Для плит толщиной от 8 миллиметров применяют спираль с выбросом стружки вверх, а для тонких листов выбирают спираль с прижимом стружки вниз.

      Почему при фрезеровке ПНД и полипропилена плавится пластик и налипает на фрезу?

      Пластик плавится из-за перегрева режущей кромки при слишком высоких оборотах шпинделя и недостаточной скорости подачи. В этом режиме фреза трет материал в мелкую пыль вместо срезания толстой стружки, которая должна уносить 95 процентов тепла. Для устранения наплавления оператор снижает обороты до 14–16 тысяч в минуту и увеличивает подачу стола до 3–4 метров в минуту.

      Какие режимы резания выставлять для однозаходной фрезы 6 мм по ПНД и полипропилену?

      Оптимальная частота вращения шпинделя для однозаходной фрезы диаметром 6 миллиметров составляет от 15 000 до 16 000 оборотов в минуту. Рабочая скорость подачи настраивается в диапазоне от 3 000 до 3 600 миллиметров в минуту, что обеспечивает подачу на зуб 0,2 миллиметра. Глубина съема за один проход при контурном раскрое достигает от 6 до 10 миллиметров.

      Как избавиться от ворса и бахромы на кромке при фрезеровке СВМПЭ PE-1000?

      Программист разделяет обработку СВМПЭ на черновой проход встречным фрезерованием и чистовой проход попутным фрезерованием с припуском 0,3 миллиметра. Чистовой проход выполняется идеально острой фрезой, которая раньше не работала по металлу или древесным плитам. Дополнительно в управляющую программу закладывают снятие верхней микрофаски коническим гравером прямо на станке.

      Можно ли использовать масляный туман или СОЖ при раскрое пластика под сварку?

      Применение масляного тумана и эмульсий категорически запрещено при раскрое заготовок для последующей экструзионной или стыковой сварки. Жировые компоненты проникают в структуру полиэтилена и полипропилена и вызывают расслоение сварного шва. Охлаждение инструмента и сдув стружки выполняют исключительно потоком сухого сжатого воздуха через форсунку или вихревую трубку.

      Требуется калиброванный листовой пластик без внутренних напряжений или раскрой на ЧПУ?

      Компания «ЛИСТПРОМ» поставляет экструзионные и прессованные плиты ПНД, полипропилена и СВМПЭ PE-1000 эталонной плоскостности для высокоточной фрезеровки деталей по чертежам заказчика.

      Выбрать листовой пластик под фрезеровку ЧПУ
      Назад к списку Следующая статья
      • О компании
      • Партнеры
      • Сотрудники
      • Вакансии
      • Фотогалерея
      • Реквизиты
      Категории
      • Руководства64
      Это интересно
      • Промышленные плиты и столешницы из PE-500 и ПНД для верстаков и цехов
        Промышленные плиты и столешницы из PE-500 и ПНД для верстаков и цехов
      • УФ-стабилизация листового ПНД и полипропилена
        УФ-стабилизация листового ПНД и полипропилена
      • Гибка и термоформовка листового ПНД и полипропилена
        Гибка и термоформовка листового ПНД и полипропилена
      • Листовой ПНД для лодок, катеров и понтонов
        Листовой ПНД для лодок, катеров и понтонов
      • Сварка листового ПНД и полипропилена экструдером и феном
        Сварка листового ПНД и полипропилена экструдером и феном
      • Бассейны для УЗВ из листового полипропилена и полиэтилена проектирование и изготовление
        Бассейны для УЗВ из листового полипропилена и полиэтилена проектирование и изготовление
      • Первичный и вторичный листовой ПНД и полипропилен различия, свойства и применение
        Первичный и вторичный листовой ПНД и полипропилен различия, свойства и применение
      • Футеровка и санация бетонных колец и резервуаров листовым пластиком и анкерным листом
        Футеровка и санация бетонных колец и резервуаров листовым пластиком и анкерным листом
      • Производство кессонов для скважин и полимерных погребов из листового пластика
        Производство кессонов для скважин и полимерных погребов из листового пластика
      • Листовой полипропилен и ПНД для производства септиков и локальных очистных сооружений (ЛОС)
        Листовой полипропилен и ПНД для производства септиков и локальных очистных сооружений (ЛОС)
      • Промышленные воздуховоды и вентиляция из листового полипропилена для агрессивных сред
        Промышленные воздуховоды и вентиляция из листового полипропилена для агрессивных сред
      • Пищевой листовой полиэтилен PE-500 и ПНД для разделочных досок и столешниц обвалочных столов
        Пищевой листовой полиэтилен PE-500 и ПНД для разделочных досок и столешниц обвалочных столов
      • Пластиковые направляющие скольжения и скользуны из СВМПЭ (PE-1000) для конвейеров
        Пластиковые направляющие скольжения и скользуны из СВМПЭ (PE-1000) для конвейеров
      • Производство аэроботов и судов на воздушной подушке СВП бронирование днища пластиком
        Производство аэроботов и судов на воздушной подушке СВП бронирование днища пластиком
      • Обшивка силосов и бункеров как бороться с налипанием зерна
        Обшивка силосов и бункеров как бороться с налипанием зерна
      • Футеровка кузовов самосвалов и спецтехники листовым ПНД - расчет выгоды
        Футеровка кузовов самосвалов и спецтехники листовым ПНД - расчет выгоды
      • Производство кастомных топливных баков и емкостей для воды - ПНД или Полипропилен?
        Производство кастомных топливных баков и емкостей для воды - ПНД или Полипропилен?
      • Гальванические ванны из листового полипропилена выбор толщины и правила сварки
        Гальванические ванны из листового полипропилена выбор толщины и правила сварки
      • Облицовка чистых помещений и операционных почему только нержавеющая сталь
        Облицовка чистых помещений и операционных почему только нержавеющая сталь
      • Производство 3D сварочных столов - марка стали, толщина листа и секреты сборки
        Производство 3D сварочных столов - марка стали, толщина листа и секреты сборки
      Подписывайтесь на новости и акции:
      Компания
      О компании
      Партнеры
      Сотрудники
      Вакансии
      Фотогалерея
      Реквизиты
      Каталог
      Лист нержавеющий
      Лист стальной
      Труба нержавеющая
      Труба стальная
      Листовой прокат цветных металлов
      Обечайки
      Трубопроводная арматура
      Трубы в изоляции
      Листовой пластик
      Услуги
      Ультразвуковой контроль (УЗК)
      Гидроабразивная резка (ГАР)
      Вальцовка, гибка листов
      Информация
      Марочник сталей
      Нормативные документы (ГОСТ, ТУ)
      Образцы сертификатов
      Руководства
      Калькулятор веса
      Информация о доставке
      Наши контакты

      +7 (343) 288 - 38 - 32
      info@list-prom.com
      620016, Россия
      Свердловская обл.
      г. Екатеринбург
      ул. Краснолесья, 12а
      офис 630
      Листпром https://list-prom.com/listpromlogo.png
      ул. Краснолесья, 12а, офис 630 620016 Екатеринбург,
      +7 343 288-38-32, info@list-prom.com

      info@list-prom.com
      Нержавеющие листы © 2026 Все права защищены. Юридические документы
      0

      Корзина

      Ваша корзина пуста

      Исправить это просто: выберите в каталоге интересующий товар и нажмите кнопку «В корзину»
      В каталог
      Этот сайт использует cookie. Подробнее... Согласен