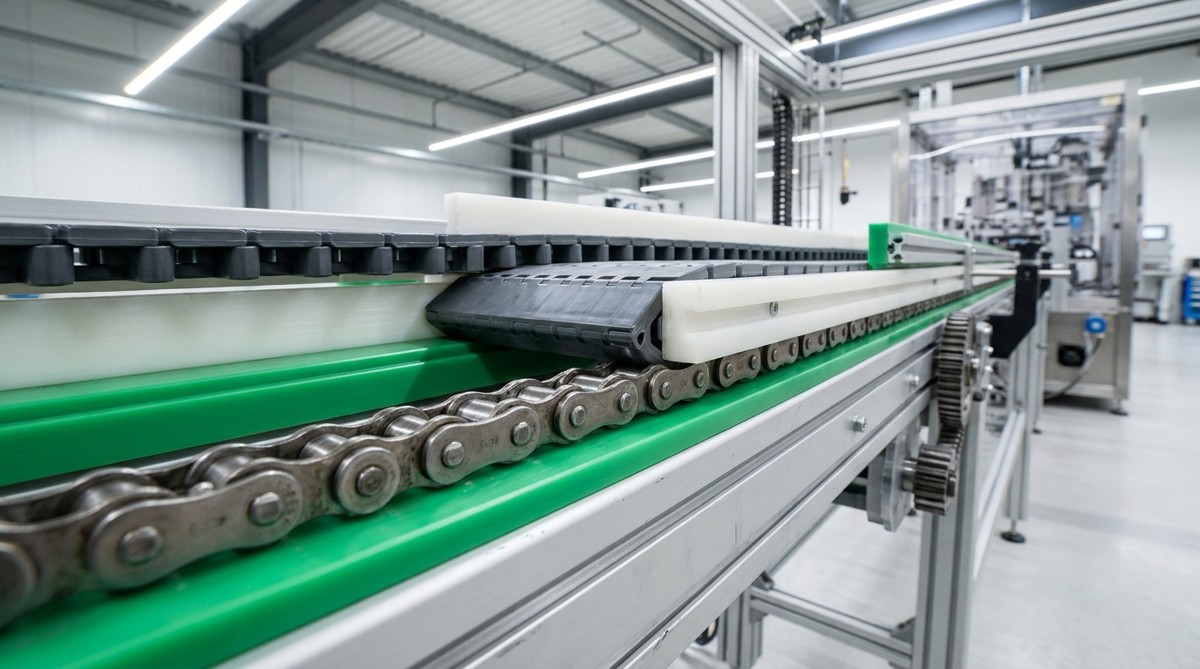

Прямой контакт стальной тяговой цепи или транспортерной ленты с металлической рамой разрушает приводные узлы за считанные месяцы. Трение «металл по металлу» вызывает перегрев, растяжение звеньев, рывки при движении и шум в цеху свыше 85 дБ. Чтобы устранить износ дорогостоящих цепей и снизить нагрузку на мотор-редуктор до 35%, конструкторы устанавливают пластиковые направляющие и сменные антифрикционные накладки.
Базовым материалом для таких узлов служит сверхвысокомолекулярный полиэтилен (СВМПЭ / UHMWPE). Правильно подобранные направляющие скольжения и скользуны работают в режиме сухого трения без консистентной смазки, поглощают вибрации и выдерживают круглосуточный контакт с абразивной пылью, водой и химическими реагентами.
Износостойкость полиолефинов напрямую зависит от длины полимерных цепочек и молекулярной массы сырья. Стандартный экструзионный лист ПНД марки PE-100 или PE-300 имеет молекулярную массу около 300 000 г/моль, поэтому под давлением роликовой цепи на нем быстро образуются глубокие борозды выработки.
Когда проектируются ответственные направляющие для конвейеров, инженеры выбирают высокомолекулярные марки полиэтилена PE-500 и PE-1000. У марки PE-1000 молекулярная масса достигает 4,5–9,0 млн г/моль. Сверхдлинные макромолекулы связывают структуру в упругую пространственную сетку, которую стальное звено цепи не может прорезать или выкрошить.
| Материал направляющей | Молекулярная масса и плотность | Сухое трение по стали и износ | Назначение в конвейерных системах |
|---|---|---|---|
| СВМПЭ (PE-1000) | 4,5–9,0 млн г/моль 0,93–0,94 г/см³ |
Низкий коэфициент трения 0,10–0,12. Эталонная стойкость к абразиву (индекс износа 100). | Высоконагруженные направляющие свмпэ, направляющие для цепных конвейеров, опорные скользуны и радиусные повороты. |
| ВМПЭ (PE-500) | ~500 000 г/моль 0,95 г/см³ |
Трение 0,15–0,18. Умеренная стойкость к истиранию (индекс износа 320). | Бортовые ограничители бутылок, отбойники, звездчатые колеса и ненагруженные пластиковые направляющие конвейера. |
| ПНД (PE-300 / PE-100) | ~300 000 г/моль 0,95–0,96 г/см³ |
Трение 0,20–0,25. Быстрый износ при точечном давлении металлических звеньев. | Защитные кожухи, поддоны каплесборников, футеровка течек самотека с низким давлением. |
| Капролон (ПА-6) | Полиамид-6 1,15 г/см³ |
Трение 0,18–0,25. Высокая твердость, но водопоглощение до 6–7% по массе. | Втулки, ролики и шестерни в сухих цехах. Во влажной среде разбухает и заклинивает цепь. |
Каждый тип конвейера создает собственную эпюру контактных напряжений. Чтобы направляющая конвейера равномерно распределяла вес груза и удерживала траекторию тягового органа, из плит СВМПЭ фрезеруют специализированные фасонные планки и плоские полосы.

Роликовые приводные цепи (ISO / ГОСТ)
Специализированные направляющие для роликовых цепей (профили серий CT, T, U) имеют центральный выступ, на который опираются внутренние пластины и ролики однорядных, двухрядных или трехрядных цепей по ГОСТ 13568 (от 06B до 32B). Такой профиль скольжения цепи предотвращает провисание холостой ветви и гасит ударные колебания при входе цепи на звездочку.
Круглозвенные и скребковые цепи
В деревообработке, цементной отрасли и АПК применяются массивные направляющие для круглозвенных цепей с крестообразным или полукруглым пазом (серии CKR, U-профиль). Когда работает тяжелогрузная направляющая цепи транспортера со скребками, СВМПЭ принимает на себя ударные нагрузки и трение с примесью песка, опилок или рудной пыли.
Пластинчатые и модульные линии
На пищевых и упаковочных заводах направляющая пластинчатого конвейера удерживает стальные или ацеталевые шарнирные планки. Прямолинейные и поворотные направляющие пластинчатого конвейера фрезеруются с замками «ласточкин хвост» или пазами под удержание башмаков ленты на радиусных участках без подъема краев.
Ленточные конвейеры и перегрузочные столы
Под гибкое полотно устанавливается направляющая для конвейерной ленты в виде продольных сменных полос (стрипов) или сплошного настила. Такие поддерживающие профили под ленту и ударные скользуны заменяют заклинивающие стальные роликоопоры в зоне загрузки сыпучего материала.
По способу установки в раму транспортера все пластиковые направляющие для конвейеров делятся на три конструктивных исполнения
- Профиль скольжения в стальном С-профиле. Полимерная вставка трапециевидного сечения запрессовывается в оцинкованный или нержавеющий С-образный швеллер (профили C3, C5, CT). Стальная обойма приваривается к раме, а изношенная пластиковая вставка легко выдвигается с торца при плановом ТО.
- Плоские накладные полосы и скользуны из СВМПЭ. Прямоугольные планки толщиной от 8 до 40 мм нарезаются из листового конструкционного пластика и фиксируются к опорным балкам потайными винтами или на шпильки. Это оптимальное решение, когда требуются широкие направляющие ленточного конвейера или накладки на стрелы телескопических погрузчиков.
- Отбортовочные и боковые направляющие конвейера. Ограждающие профили круглого или каплевидного сечения монтируются вдоль бортов линии для мягкого центрирования тары, коробок, ПЭТ-бутылок и стеклянных банок без царапин на этикетке.
В промышленном каталоге направляющие pe 1000 и заготовки в плитах поставляются в нескольких стандартных цветах. Цвет полимера указывает не на декор, а на состав присадок и отраслевой допуск материала.
Натуральный белый и зеленый PE-1000
Чистый первичный СВМПЭ с пищевым сертификатом (FDA, EU 10/2011). Зеленые профили скольжения являются мировым стандартом машиностроения, так как контрастный цвет позволяет службам эксплуатации визуально контролировать остаточную толщину рабочей полки и вовремя замечать продукты износа.
Черный PE-1000 (УФ и Антистатик AST)
Модификация с введением технического углерода и антистатических добавок (удельное поверхностное сопротивление менее 10⁶ Ом). Такие направляющие для цепей конвейера не накапливают статический заряд на зерновых элеваторах, в угольных разрезах и на открытых уличных эстакадах под солнцем.
Термостойкий и маслонаполненный
Специальные марки с микрокапсулами твердого смазочного материала или дисульфидом молибдена (MoS₂). Снижают трение еще на 25% и позволяют эксплуатировать направляющие роликовых цепей и направляющие конвейерных лент на скоростях свыше 2,5 м/с без оплавления кромки.
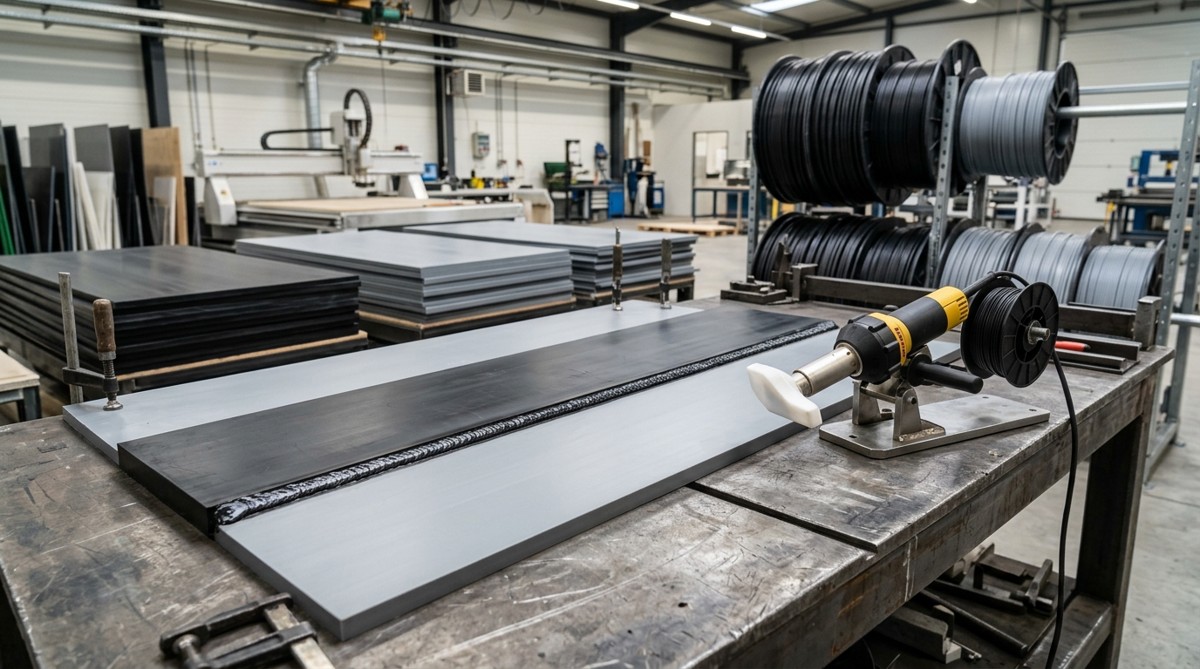
Закупка готовых импортных профилей в стальной рубашке оправдана для узких прямолинейных трасс. Однако при ремонте нестандартных конвейеров, изготовлении широких полос скольжения, радиусных секций и массивных опорных плит главным механикам выгоднее закупать калиброванные плиты СВМПЭ (форматом 1000×2000 или 1220×3050 мм, толщиной от 10 до 80 мм) и выполнять фрезеровку и раскрой на станках с ЧПУ по собственным чертежам.

Коэффициент линейного теплового расширения СВМПЭ составляет 2,0×10⁻⁴ К⁻¹ — это в 15 раз выше, чем у углеродистой стали! При перепаде температур на 30 °C двухметровая направляющая для конвейера удлиняется на 12 мм. Жесткая фиксация длинных полос без температурных зазоров приведет к выгибанию пластика «волной» и срыву цепи.
При механической обработке и сборке узлов трения соблюдайте четыре обязательных технологических правила
- Односторонняя фиксация в С-профиле. Если устанавливаются длинные направляющие скольжения для цепей в металлическом С-канале, фиксируйте полимерную вставку заклепкой или стопорным винтом только со стороны захода цепи (по ходу движения). Хвостовая часть профиля должна свободно удлиняться внутри стальной обоймы.
- Компенсационный стык под углом 45 градусов. На длинных трассах разделяйте направляющие конвейера на отрезки по 1000–2000 мм. Стык между планками выполняйте косым срезом под 45° с зазором 4–6 мм — так ролики цепи или стыки ленты проходят шов плавно и без удара.
- Утопленный крепеж в овальных отверстиях. При прямом болтовом монтаже плит сверлите отверстия в пластике на 2–3 мм шире диаметра тела болта (или фрезеруйте продольные овальные пазы). Головка крепежного винта должна утапливаться в зенкованный колодец минимум на 40–50% толщины листа, чтобы металл цепи не коснулся стальной шляпки по мере истирания накладки.
- Заходная фаска на торцах. На всех входных кромках, куда набегает цепь или лента, снимайте плавную заходную фаску под углом 15–30 градусов во избежание зацепа звеньев и скребков.
- Калиброванные плиты PE-1000 Толщины от 5 до 100 мм под раскрой планок и тяжелых скользунов
- Пищевые и антистатические марки Белый, зеленый и черный СВМПЭ первичного прессования
- Стабильная геометрия Отсутствие внутренних напряжений при фрезеровке пазов на ЧПУ
Какой пластик выбрать для направляющих цепного конвейера?
Сверхвысокомолекулярный полиэтилен PE-1000 обеспечивает максимальную износостойкость под стальными цепями. Материал выдерживает ударные нагрузки и абразивную пыль. Обычный ПНД стирается под роликовой цепью в четыре раза быстрее.
Чем отличается PE-1000 от PE-500 в узлах скольжения?
Марка PE-1000 имеет молекулярную массу от 4,5 миллиона г/моль. Этот полимер служит основой для тяжелогрузных скользунов и профилей под цепи. Марка PE-500 применяется для боковых отбойников и ненагруженных направляющих тары.
Нужна ли смазка для пластиковых направляющих из СВМПЭ?
Пластиковые направляющие из СВМПЭ работают в режиме сухого трения. Коэффициент трения материала по стали составляет 0,10 без подачи масла. Отсутствие смазки предотвращает налипание пыли и абразивных частиц на цепь.
При какой температуре работают скользуны из полиэтилена PE-1000?
Скользуны из PE-1000 сохраняют ударную вязкость при криогенных морозах до -200 градусов Цельсия. Верхний предел длительной рабочей температуры составляет +80 градусов Цельсия. Кратковременный нагрев допускается до +100 градусов.
Как компенсировать тепловое расширение направляющей при монтаже?
Монтажники фиксируют профиль жестко только в начальной точке захода цепи. Свободный конец планки перемещается внутри стального С-профиля. Между соседними секциями оставляют температурный зазор шириной 5 миллиметров.
Требуется листовой СВМПЭ PE-1000, PE-500 или ПНД для производства направляющих и скользунов?
Компания «ЛИСТПРОМ» поставляет конструкционные полимерные плиты и листы для промышленных конвейеров, горнодобывающего и пищевого оборудования с отгрузкой со склада.
Подобрать листовой пластик в каталоге