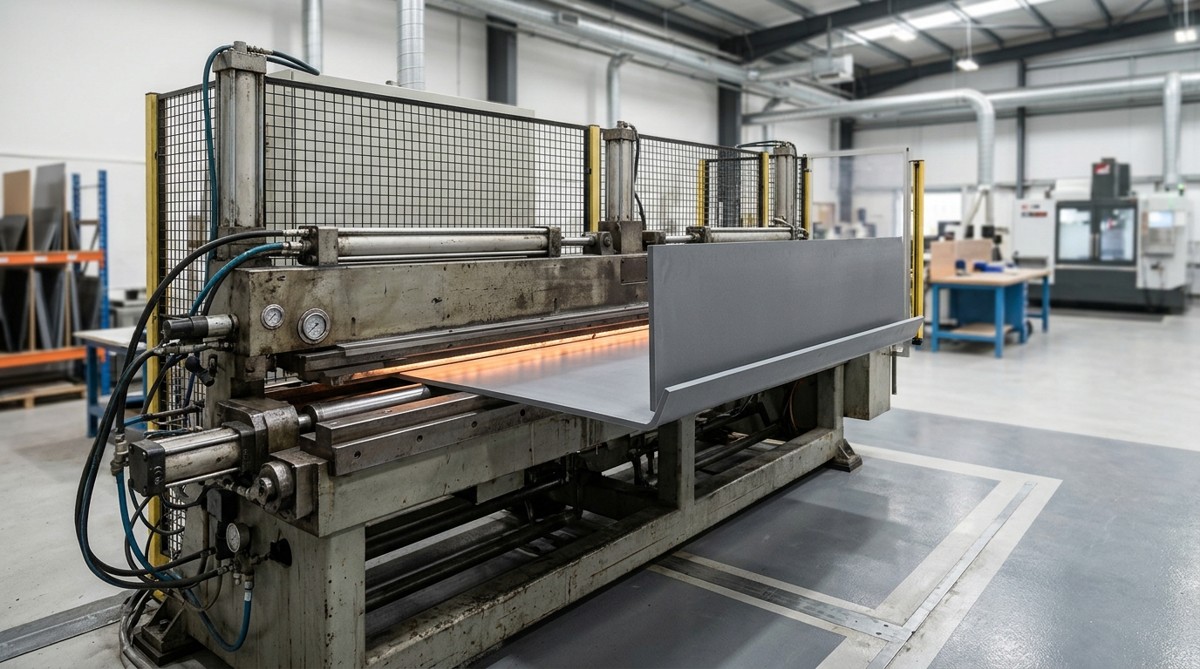
При производстве прямоугольных резервуаров, вентиляционных коробов, поддонов и щитов управления технологи все чаще стремятся заменить трудоемкую сварку гибкой листового проката. Бесшовный цельногнутый уголок пластиковый или П-образный профиль исключает риск протечки по ребру и сокращает сварочные операции на 40–60%. Конструкционные пластиковые листы из полиолефинов обладают высокой термопластичностью, однако неправильный нагрев или чрезмерно острый радиус приводят к растрескиванию и остаточным внутренним напряжениям.

Физические основы термической деформации полимеров
Полиэтилен низкого давления (ПНД) и полипропилен (ПП) относятся к полукристаллическим термопластам. В холодном состоянии попытка согнуть толстую плиту под прямым углом вызывает деформацию сдвига и побеление материала (stress whitening), означающее микроразрывы кристаллических связей. Чтобы полимер перешел в высокоэластическое состояние без разрушения, требуется контролируемый прогрев линии сгиба.
- Температура размягчения по Вика: 124–128 °C.
- Температура нагрева зоны гибки: 130–145 °C.
- Высокая гибкость в холодном состоянии при больших радиусах (R > 25–30 толщин).
- Незначительный пружинящий возврат после охлаждения (угол перегиба 2–3°).
- Температура размягчения по Вика: 150–155 °C.
- Температура нагрева зоны гибки: 155–168 °C.
- Повышенная жесткость и критичность к перегреву выше 180 °C (деструкция расплава).
- Пружинящий возврат при остывании составляет 3–5° в зависимости от марки.
Когда технолог решает лист пнд купить под серийное производство гнутых изделий, важно учитывать термическое расширение полиолефинов: высокий коэфициент линейного теплового расширения полиэтилена составляет около 1,5–2,0×10⁻⁴ 1/°C, что требует фиксации угла до полного естественного остывания. Надежность длительной эксплутации гнутых корпусов возможна только при снятии внутренних механических напряжений.
Оборудование и методы локального нагрева
Для формования угловых профилей на производстве используются три основных технологических метода:
Тонкая натянутая струна для гибки пластика применяется для листов толщиной 2–5 мм.
- Локальный бесконтактный прогрев узкой полосы шириной 10–20 мм.
- Возможность регулировки высоты струны и подаваемого напряжения.
- Для толщин свыше 4 мм требуется двусторонний прогрев (две синхронные струны).
Автоматизированный станок для гибки листового пластика с верхним и нижним кварцевыми или керамическими нагревателями.
- Пневматический прижим и автоматический подъем гибочной балки на заданный угол.
- Равномерный прогрев плит толщиной до 15–20 мм за один цикл без пригара.
- Встроенное водяное охлаждение зоны гибки для ускорения такта выпуска.

Гибка с предварительным фрезерованием паза
При работе с массивными плитами толщиной 12–25 мм прогрев всей толщи занимает слишком много времени и приводит к оплыванию наружной поверхности. В таких случаях стандартом выступает гибка листового полипропилена с фрезерованием места сгиба.
- Фрезерование V-образного паза: По линии будущего сгиба дисковой фасонной фрезой или концевой гравировальной фрезой на ЧПУ выбирается канавка с углом раскрытия 90°. При этом оставляется нетронутым тонкий «перешеек» толщиной 1,5–2,5 мм.
- Складывание на холодную или с легким подогревом: Заготовка складывается по сформированному шарниру. Внешняя поверхность детали остается монолитной и эстетичной.
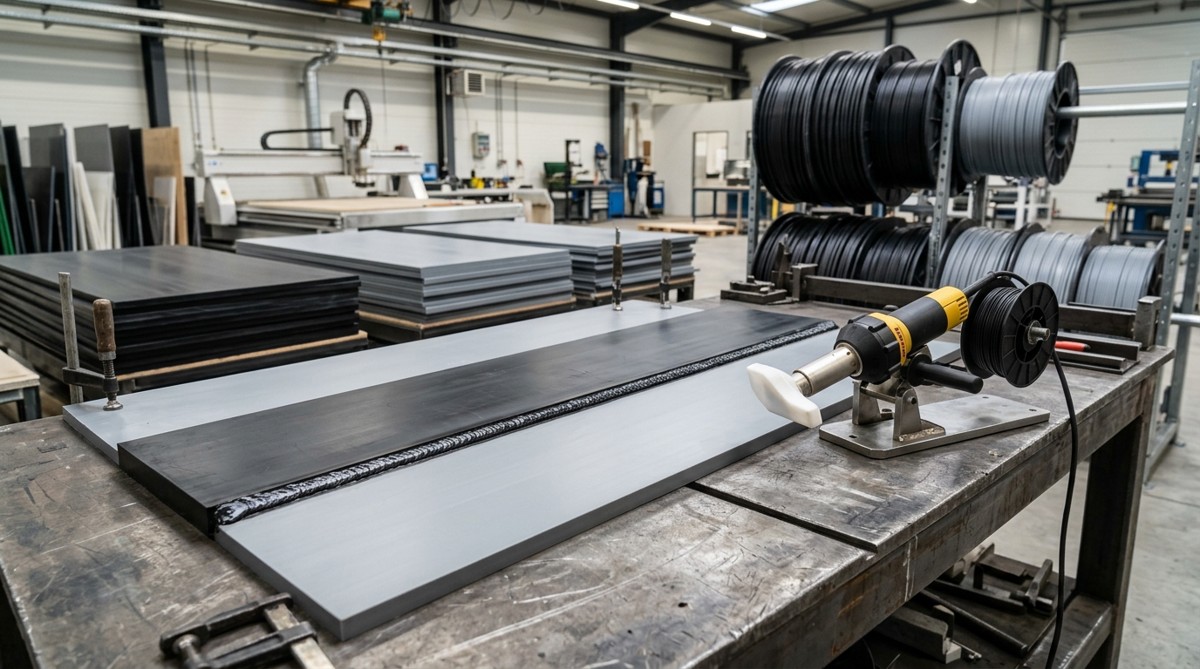
- Проварка внутреннего шва экструдером: Чтобы вернуть конструкции 100% расчетную прочность, внутренний угол заваривается ручным экструдером. При этом дополнительная сварка пнд листов по ребру превращает заготовку в жесткий монолитный короб.

Термоформовка и вакуумное формование полипропилена
В серийном производстве объемных кожухов, лотков и крышек применяется глубокая термоформовка полипропилена. Лист зажимается в раме, равномерно разогревается в печи инфракрасными ТЭНами до пластичного состояния и обтягивается вокруг алюминиевой или МДФ-матрицы под действием вакуума. Высокая термостойкость полипропилена позволяет формовать детали сложной геометрии без потери ударной прочности.
В небольших цехах нередко собирают гибочный станок своими руками, используя нихромовую спираль в защитной кварцевой трубке и поворотную деревянную створку на рояльной петле. Такой самодельный верстак позволяет успешно гнуть листовые заготовки под воздуховоды и защитные экраны.
Качественные пластиковые листы для гибки и формования
Поставляем первичный листовой ПНД и полипропилен европейских и российских производителей, идеальный для прямолинейной гибки, вакуумной формовки и сварки. Быстрая резка в размер и отгрузка по РФ.
Заказать листы для гибкиЧасто задаваемые вопросы о гибке листовых полимеров
Минимальный радиус упругой гибки ПНД в холодном состоянии составляет 25–30 толщин листа (для листа 10 мм радиус изгиба составляет не менее 250–300 мм). Попытка согнуть лист на меньший радиус на холодную приведет к необратимой пластической деформации и расслоению.
Побеление свидетельствует о недостаточной температуре прогрева зоны сгиба. При механическом загибе холодного полипропилена в структуре возникают микротрещины и пустоты (явление кавитации кристаллической фазы), которые рассеивают свет.
Охлаждать согнутый термопласт водой категорически запрещено. Резкий перепад температур вызывает скачок внутренних термических напряжений, коробление плоскости и хрупкость угла. Деталь обязана остывать в зафиксированном зажиме при температуре цеха.
Строительным феном можно прогреть лист толщиной до 3–4 мм при постоянном равномерном перемещении сопла вдоль размеченной линии. Однако на толщинах свыше 5 мм фен прогревает только поверхность, перегревая наружный слой до обугливания при холодном ядре.